镜面、拉丝与喷砂的视觉差异
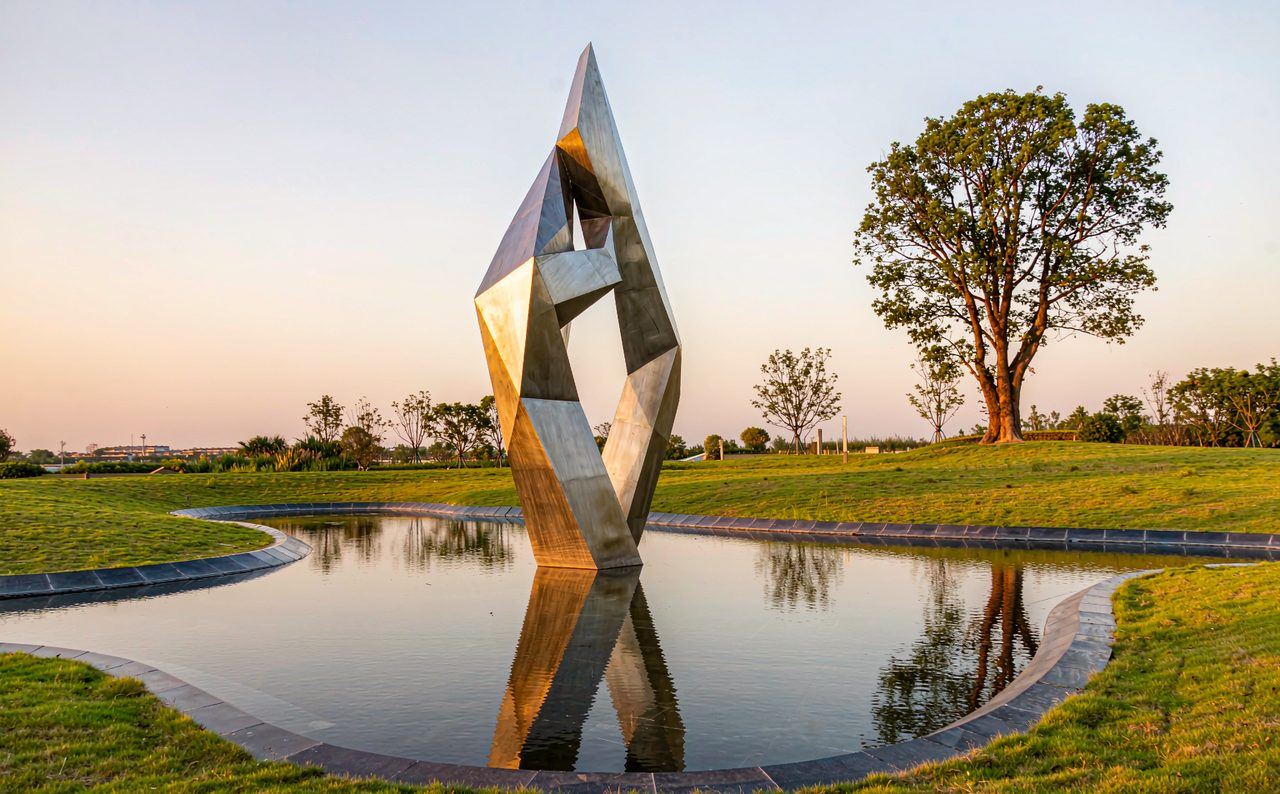
镜面抛光把表面粗糙度降到极低,形成接近反射镜的效果,雕塑会随环境变化而变化,白天映天空、夜间映灯光,视觉冲击强。但镜面会暴露每一处变形与焊痕,对成型与打磨工艺要求最高,也最容易留下指纹与污渍。
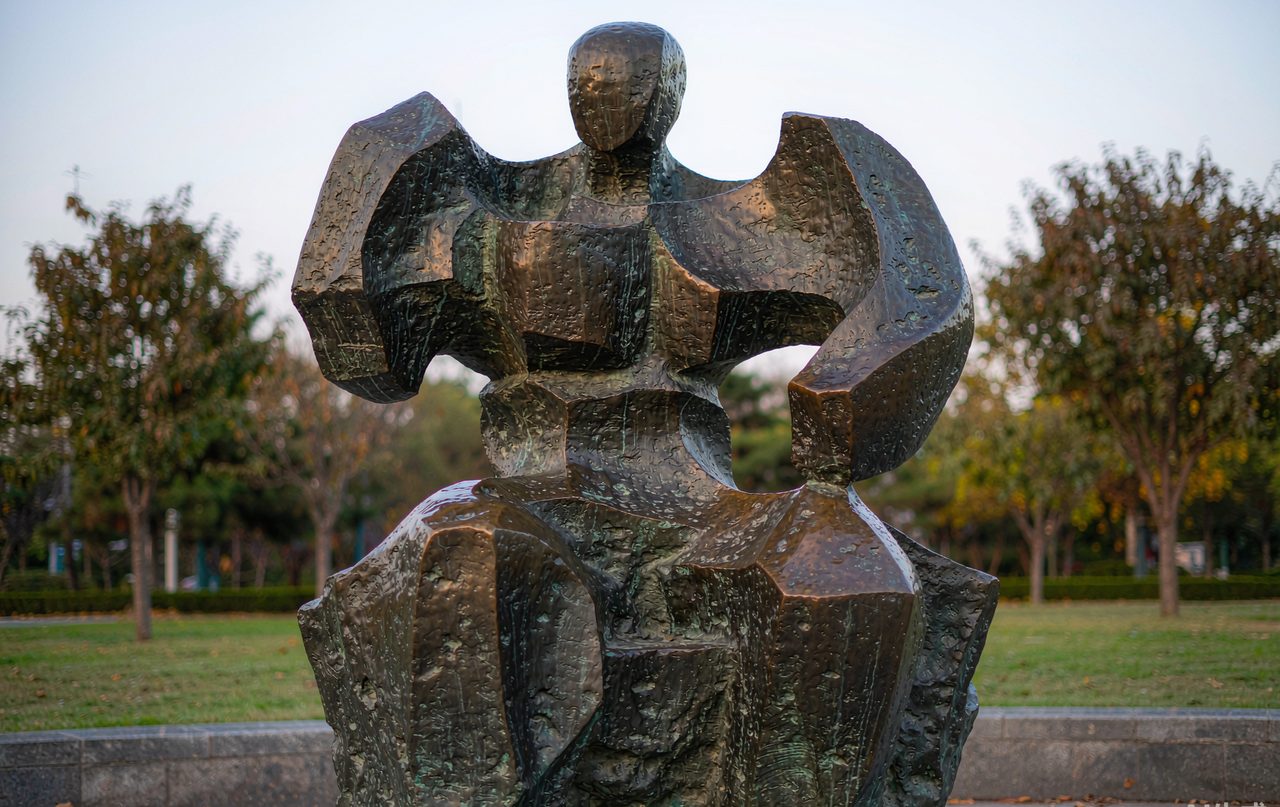
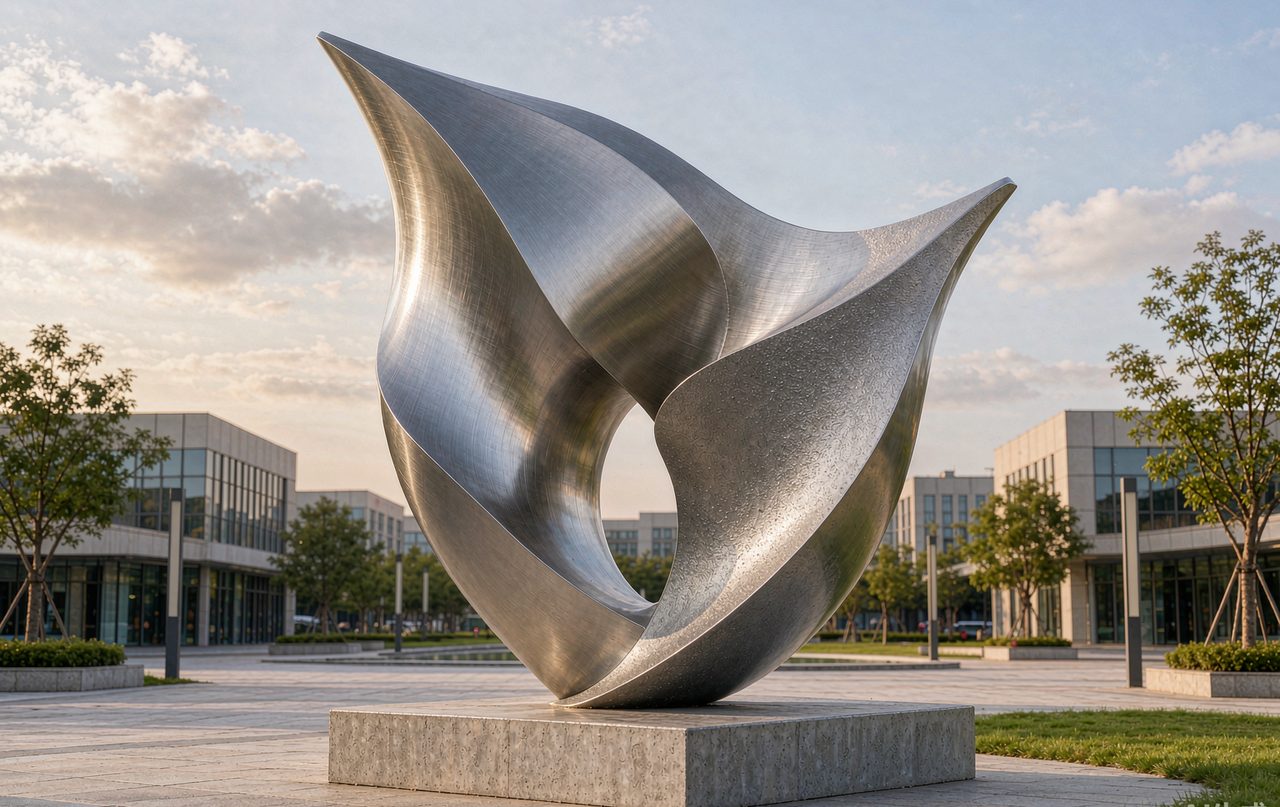
拉丝处理以定向磨痕形成统一纹理,多为直线或同心圆。它的反射是柔和的雾面感,能掩盖轻微的表面起伏,同时保留金属质感,是雕塑与建筑装饰中应用最广的处理。喷砂则通过砂粒冲击形成均匀哑光面,质感接近磨砂,反光最弱、最耐看。
工艺顺序与质量关键
无论做哪种表面,前道工序都是关键。先要保证焊缝饱满、打磨平整,镜面件还要做逐级抛光,从粗磨到精抛逐级降低磨痕,跳级会出现难看的划痕与螺旋纹。分块拼装的雕塑,焊缝位置要提前规划,尽量落在转折或阴角处。
拉丝的纹理方向必须统一规划,同一构件内保持一致,相邻面之间的方向关系要事先定好,否则拼缝处纹理冲突非常明显。喷砂要控制气压、砂粒粒径与喷距,保证均匀,避免局部过喷造成色差与粗糙度不一。
环境适配的取舍
镜面在开阔、整洁、光线变化丰富的环境中表现最好,如广场、水景边与绿地。若所处环境杂乱,镜面会把周边的电线、杂物、建筑广告一并映出,效果反而下降。此时拉丝或喷砂更稳妥,它对外界信息的反射更弱,画面更干净。
沿海与工业环境还要考虑腐蚀。不锈钢并非绝对不锈,氯离子会引发点蚀,焊缝与划痕处最敏感。宜选用耐蚀性更好的牌号,表面做钝化处理,并避免与其他金属直接接触形成电偶腐蚀。
维护方式与验收要点
镜面件日常用中性清洁剂与软布擦拭,顺着同一方向打圈或直擦,避免使用含氯或含研磨颗粒的清洁剂。拉丝件可用专用不锈钢护理油,沿纹理方向擦拭,能减轻指纹并提升光泽。喷砂面相对省心,定期清水冲洗即可。
验收时应在不同光照条件下观察表面,重点检查有无明显划痕、抛光螺旋纹、色差与拉丝方向冲突。可在同一光线下与封样比对,确认粗糙度一致。这些细节在验收时若放过,后期很难再修正。还要注意板厚与平整度的匹配。薄板在镜面处理后会把基材的起伏放大,出现类似哈哈镜的扭曲效果,因此镜面件应选择更厚的板材并做好校形与背衬加强。拉丝与喷砂对板厚的宽容度相对更高,但仍需保证骨架刚度,避免组装后产生波浪状变形。对于经过焊接的大型作品,焊后应做钝化处理,恢复被破坏的钝化膜,否则焊缝附近会成为最早的锈蚀起点,影响整体观感。